一文讲清APS生产排产的核心算法!
当前位置:点晴教程→知识管理交流
→『 企业管理交流 』
很多人一听 APS,就觉得是个很高深的算法系统。 其实先别想复杂。 APS 排产最先解决的不是「系统多智能」,而是生产现场最朴素的三个问题: 如果这三个问题没算清楚,后面谈自动排产、智能优化,基本都是空的。
一、APS 先算的是先后顺序 先算关系,再算时间 排产不是把订单塞进日历那么简单。 真实现场里,一个订单要经过好几道工序:开料、加工、装配、检验、包装。每道工序又要占用设备、人、模具、工装,有些还要等物料齐套。 所以 APS 本质上是在算一串关系: • 订单之间谁优先; • 工序之间谁先谁后; • 资源在某个时间段能不能被占用; • 如果冲突了,按什么规则让路。 很多企业以为 APS 一上来就是「自动生成完美计划」。 不是。 真正的 APS 排产,第一步一定是把业务约束讲清楚。比如客户交期、订单等级、设备能力、换型时间、物料到料时间、工序前后关系。 这些条件不清楚,算法算得越快,错得越快。 二、顺排 从现在往后推 顺排最容易理解。 它的算法逻辑就是:从可以开工的时间开始,一道工序一道工序往后排。 举个简单例子。 今天上午 8 点订单可以开工,第一道工序要 2 小时,第二道工序要 4 小时,第三道工序要 1 小时,中间不考虑等待和换线,那理论完工时间就是下午 3 点。 这就是顺排的基本思路。 顺排适合什么场景 适合那些「先开起来再说」的订单,比如: • 交期不紧; • 产能相对宽松; • 物料已经齐套; • 订单优先级不高; • 生产节奏比较稳定。 但顺排有一个很大的问题:它很容易把交期排没了。 因为顺排关注的是「什么时候能开始」,不是「什么时候必须交」。 现场经常出现这种情况:计划员一看设备今天有空,就把订单排上去了。排的时候每一步都合理,设备也没冲突,人也安排了,可排完一看,客户要求 20 号交,结果系统算出来 22 号才完工。 这时候顺排本身没错,错的是这个订单根本不适合单纯顺排。 顺排更像是「资源视角」排产:我现在有什么资源,就往后安排什么任务。 但交期紧的订单,不能只看资源,还得反过来看时间。 三、倒排 从交期往前倒 倒排正好反过来。 它不是从今天开始算,而是从交付日期往前推。 客户要求 30 号发货,那包装要在 29 号完成,检验可能要 28 号完成,装配要 27 号完成,加工要 25 号完成,物料最晚 24 号必须齐套。 这就是倒排。 倒排的好处是交期意识很强。它会告诉你:如果要按期交,这个订单最晚什么时候必须开工。 但倒排也有个现场最常见的坑: 倒出来的时间,不一定真的能开工。 比如倒排算出来,某个工序最晚下周一上午开工。可实际一看: • 物料下周二才到; • 关键设备周一已经被别的订单占了; • 模具还在维修; • 前道工序没做完; • 操作工当天请假。 这时候倒排结果看起来很漂亮,但落不了地。 所以倒排不是交期保证书。 它只是告诉你:按这个交付日期倒推,理论上应该这么干。至于现场能不能做到,还得看资源和物料。 •很多销售最喜欢倒排,因为倒排看起来能守交期。 •很多生产最怕倒排,因为倒排经常把压力全倒到车间。 真正会用倒排的企业,不是拿它压生产,而是用它提前暴露风险: • 这个订单如果要按期交,现在已经晚了; • 这个订单如果要赶上,必须加班、外协或调整优先级; • 这个订单如果物料不到,后面排得再漂亮也没用。
四、有限产能 资源不能重复用 顺排、倒排都还只是时间方向。 APS 真正开始接近现场,是到了有限产能。 很多简单排产,其实是假设资源无限。也就是说,系统只按工艺时间往前后推,不管设备同一时间是不是已经被占了。 这种排法报表很好看,甘特图也很整齐,但车间一执行就崩。 为什么? 因为设备不可能同时做两张订单。 一个师傅不可能同时站两条线。 一套模具不可能同时给两个产品用。 有限产能要算的,就是资源占用不能重叠。 比如 A 订单 8 点到 12 点占用 1 号 CNC,B 订单也想 9 点到 11 点用 1 号 CNC,那就冲突了。系统不能假装两个都能做,必须让其中一个改时间,或者换设备,或者调整优先级。 有限产能通常要扣这些资源 • 设备产能; • 人员班次; • 模具工装; • 产线能力; • 检验资源; • 换型换线时间; • 外协产能。 难点不在于「发现冲突」,而在于「冲突之后怎么取舍」。 两个订单抢同一台设备,先排谁?常见规则有几种: • 交期近的优先; • 客户等级高的优先; • 已经延期的优先; • 换型次数少的优先; • 产值高或利润高的优先; • 物料齐套的优先; • 工序瓶颈资源优先。 这才是 APS 算法背后真正有业务味的地方。 很多企业说要上 APS,结果优先级规则自己都没想清楚。 销售客户重要 生产换线成本高 老板大订单优先 财务利润高的优先 规则不定,系统只能天天被人工推翻。 所以有限产能排产不是单纯算数学题,它是在把企业的经营取舍写进规则里。
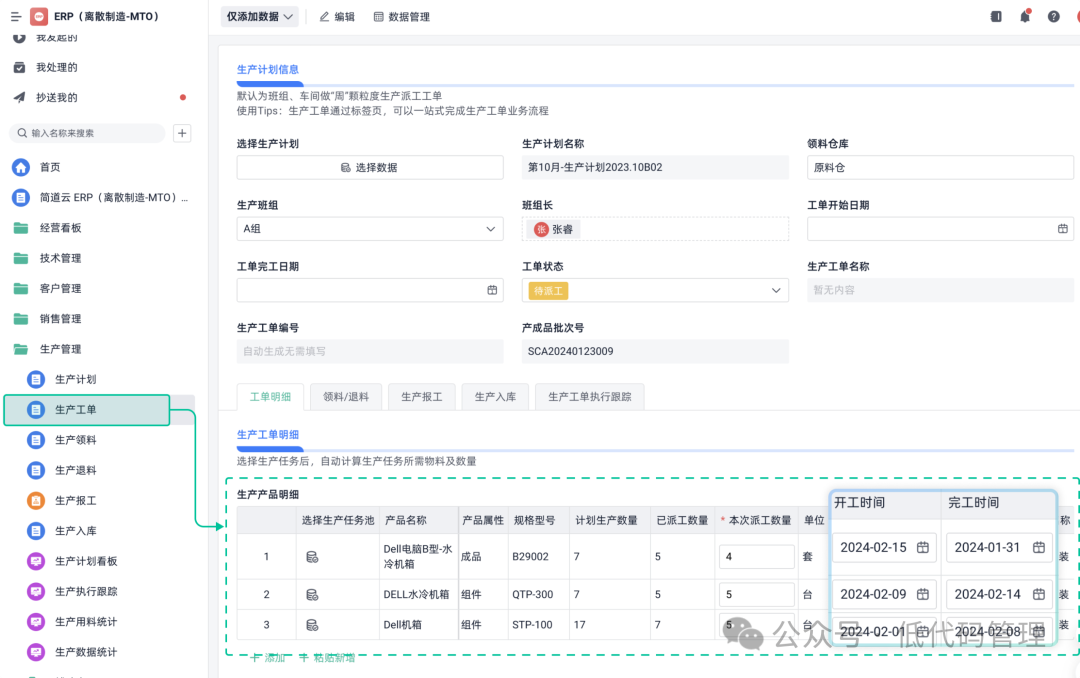
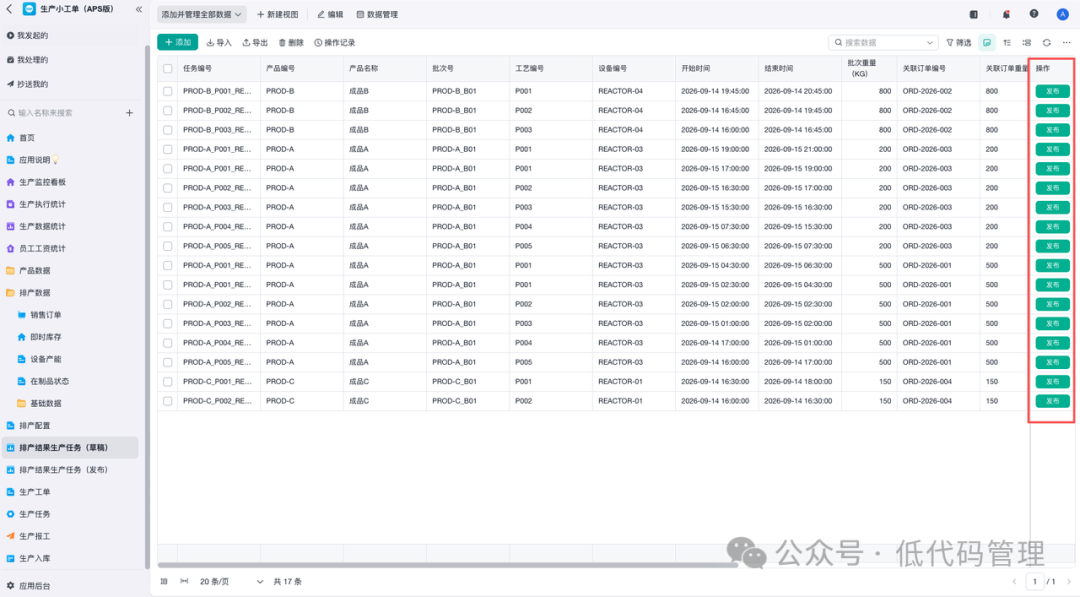
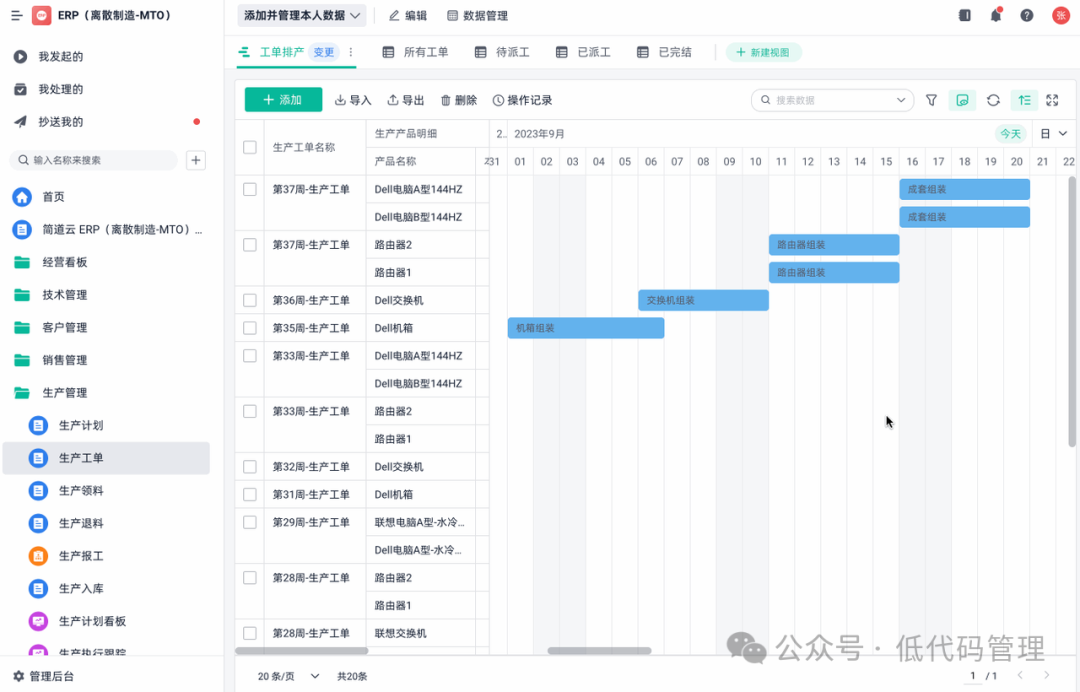
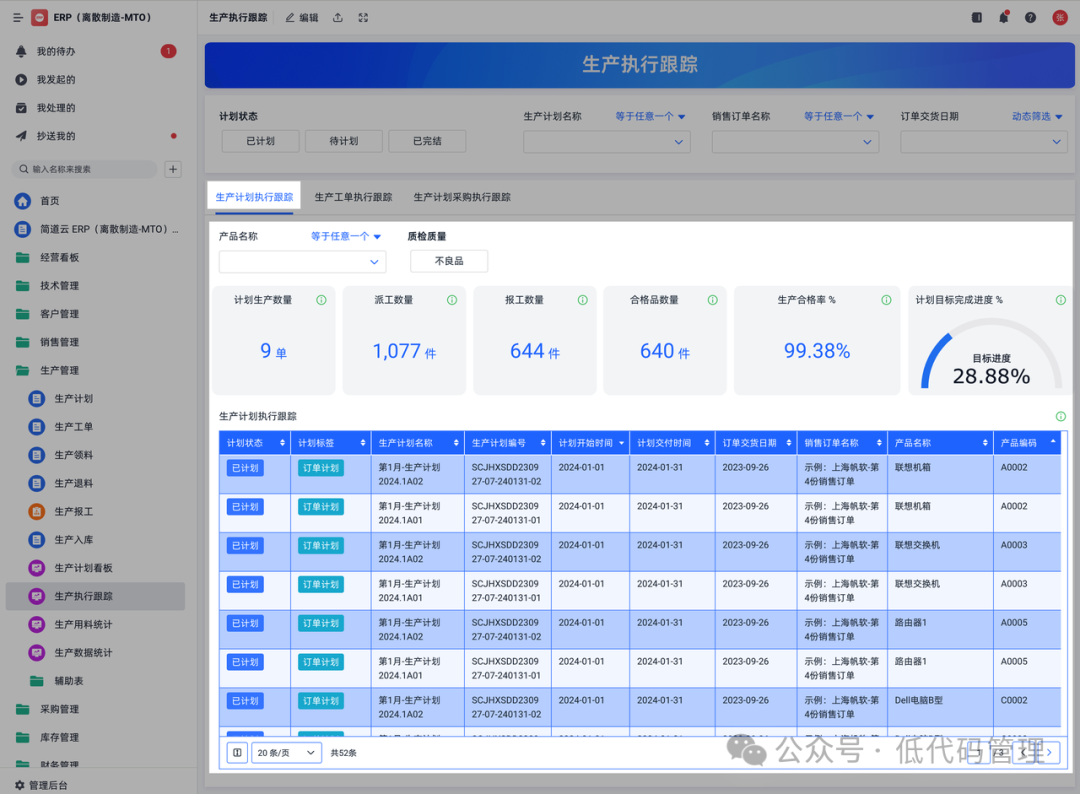
五、算不准 多半是数据不准 很多企业抱怨 APS 算不准,第一反应是算法不行。 但我见过更多情况是:算法还没发挥,基础数据已经把结果带歪了。 工艺路线错一点,后面全错 比如一个产品实际要经过「加工—热处理—精加工—检验」,系统里少了热处理,排出来当然提前。计划看着能交,现场根本做不完。 标准工时也一样 纸面上写 30 分钟,现场实际要 50 分钟;老员工做 40 分钟,新员工做 70 分钟;小批量做得慢,大批量稳定后才快。如果这些工时长期不校准,APS 排程一定越来越假。 还有现场进度 计划排完以后,车间到底做到哪一步?设备有没有停机?首检有没有卡住?报废是否要补投?如果这些信息不回传,计划员只能靠打电话、问班组长、翻微信群。 这种情况下,系统排产其实是在猜。 所以 APS 落地前,先别急着追求「高级算法」,要先把订单、工艺、工时、物料、设备、现场进度这些基础数据管起来。 像一些数字化基础还比较薄的工厂,会先用简道云生产管理系统把订单、物料、设备、人员、报工、质检这些信息通过表单和流程统一收集起来。 它不是替代专业 APS 算法,而是先把分散在 Excel、纸单、微信群里的数据拉到一个可流转、可追溯的底座里。 数据不稳,排产越自动,风险越大。 六、现场真正难在天天变 计划不是排一次,而是不断重算 如果生产现场每天都按计划走,排产就没那么难。 问题是现场从来不这么听话。 • 客户临时插单; • 物料突然缺货; • 设备上午还好好的,下午就停机; • 前道工序报废要返工; • 检验卡住不放行; • 外协说交不了。 这时候计划不是排一次就完,而是要不断重算。 插单不是把一张订单插进去那么简单 一张急单进来,可能会挤掉原来的订单,占用瓶颈设备,打乱换型顺序,影响后面一串交期。 计划员真正要看的不是「急单能不能做」,而是「急单做了以后,谁会延期,延期多少,值不值得」。 滚动排产就比一次排完更现实 比如只把未来 3 天排细,后面两周排粗;每天根据实际完工、缺料、异常再滚动刷新。这样计划不会因为远期变化太多而失真,也不会让车间天天被大计划压死。 动态排产靠的不是拍脑袋,而是异常反馈 缺料要反馈,停机要反馈,质检不合格要反馈,工序延期要反馈。反馈越及时,重排越有依据。 在这类场景里,简道云生产管理系统更适合承担流程协同的角色,比如派单、报工、异常提报、审批处理、责任人流转。现场一旦出现异常,不是靠微信群里喊一声,而是能进入流程,知道谁处理、处理到哪一步、有没有关闭。 排产最怕的不是变化,而是变化没人知道。 七、最后说一句 别一上来就全自动 企业落地 APS,最容易犯的错就是一上来追求全自动排产。 老板想要一键出计划,计划员想少加班,车间想别乱改,销售想交期准。愿望都对,但顺序错了。 比较稳的路径应该是三步。 第一步先把看得见的问题管起来 • 哪些订单没齐套? • 哪些设备是瓶颈? • 哪些工序经常延期? • 哪些产品工时严重失真? 这些都还看不清,就别急着自动优化。 第二步让排产结果能被执行 • 计划下去了,车间能不能看到? • 班组有没有反馈? • 异常有没有闭环? • 延期有没有预警? 没有执行反馈,计划就是一张漂亮表格。 这时用简道云生产管理系统做看板和反馈闭环就比较实际。管理层能看到订单进度、工序状态、异常分布、处理时长,计划员也能根据现场反馈及时调整,而不是等到交期前一天才发现来不及。 第三步才谈更高级的自动优化 • 多目标优化; • 瓶颈资源优先; • 最小换型; • 交期达成率最大化; • 产能负荷平衡。
写在最后 APS 排产说到底不是魔法 顺排解决「从现在做,什么时候完」 倒排解决「要按期交,最晚什么时候做」 有限产能解决「资源不够时,谁先谁后」 真正成熟的排产,不是系统替人拍脑袋,而是把企业的订单规则、资源约束、现场反馈都放到一套能持续运行的机制里。 算法很重要。 但在工厂现场,能不能算准,往往先取决于你有没有真实的数据、清楚的规则和及时的反馈。 阅读原文:原文链接 该文章在 2026/11/17 9:55:51 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886